钢衬四氟管道喷涂工艺技术解析:PTFE涂层均匀性与附着力控制要点
📅 2026-09-30
🔖 钢衬四氟管道|钢衬四氟管道管件|碳钢衬四氟管道|钢衬四氟管道防腐|钢衬四氟管道PTFE|钢衬四氟管道喷涂
在化工、制药及半导体行业中,碳钢衬四氟管道凭借优异的耐腐蚀性能被广泛用于强酸、强碱介质输送。而PTFE涂层与钢基体的结合质量,直接决定了钢衬四氟管道防腐寿命的上限。喷涂作为核心工序,其均匀性与附着力控制始终是制造难点。
喷涂不均匀的典型诱因
实际生产中,涂层厚度偏差超过±15μm时,局部薄弱点易在热循环下率先失效。常见问题包括:
- 喷枪行走速度与出粉量不匹配,导致条纹状堆积
- 工件预热温度低于380℃,粉末熔融不充分
- 复杂管件内壁存在静电屏蔽区,钢衬四氟管道管件的弯头部位尤为明显
附着力控制的三个关键窗口
附着力不足往往源于界面处理与烧结曲线失配。对于钢衬四氟管道PTFE涂层,建议重点关注:
- 基材粗糙度:喷砂后Ra控制在3.2-6.3μm,过粗会引发涂层内应力集中
- 底涂固化度:采用阶梯升温,在150℃和280℃各保温15分钟
- 烧结终点:380℃±5℃下保持20分钟,使PTFE充分成膜又不降解
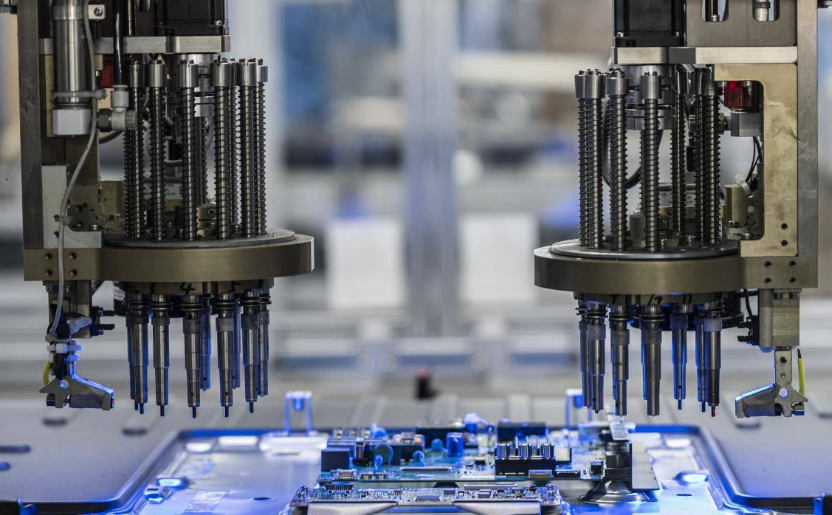
针对钢衬四氟管道喷涂的均匀性,我们引入多轴联动喷枪系统,配合在线膜厚监测,可将壁厚偏差压缩至±8μm以内。对于钢衬四氟管道直管段,推荐采用旋转喷涂+轴向补喷的复合路径。
恩菲管道设备沧州有限公司在长期实践中发现,将喷砂后待涂时间控制在4小时内、环境露点低于-20℃,能显著减少涂层针孔。每一根钢衬四氟管道出厂前均经过电火花微孔检测与附着力拉拔试验,确保在强腐蚀工况下实现10年以上稳定服役。