钢衬四氟管道PTFE衬里工艺技术要点与质量控制规范
PTFE衬里脱落背后:那些被忽视的工艺细节
在化工、医药行业的腐蚀性介质输送场景中,钢衬四氟管道的失效案例屡见不鲜。多数用户将问题归咎于PTFE材料本身,但经我们恩菲管道设备沧州有限公司对上百个失效样本剖析后发现,超过七成的故障根源在于衬里工艺的微观缺陷——界面粘结强度不足、热应力残留、甚至基管表面处理等级不达标。这些隐性问题在初期毫无征兆,却在温度波动或负压工况下集中爆发。
基管前处理:被压缩的喷砂时间,是防腐失效的定时炸弹
碳钢衬四氟管道的寿命起点,其实在喷砂车间就已注定。ASTM D4258标准要求Sa2.5级以上的除锈等级,但实际生产中,不少厂家为赶工期将喷砂时间压缩至设计值的60%。粗糙度Ra值若低于30μm,PTFE层与钢基体的机械锚固力将直线下降。钢衬四氟管道防腐体系一旦遭遇冷热循环,衬里层与基管的膨胀系数差异(PTFE约为钢的5倍)会迅速放大界面应力,最终导致鼓包或剥离。我们的经验是:喷砂后4小时内必须完成底涂处理,且环境湿度需控制在50%以下,这是底线。
烧结工艺窗口:温度曲线比想象中更敏感
钢衬四氟管道PTFE衬里的成型,本质上是高分子链在370℃-390℃窗口内的熔融重排过程。温度每升高5℃,PTFE的结晶度就会下降约2%,直接影响衬里层的致密性与抗渗透性能。我们曾对比过两组同规格样品:碳钢衬四氟管道在380℃±2℃恒温烧结2小时后的衬里密度达到2.14g/cm³,而温度波动超过±5℃的对照组,密度仅2.08g/cm³,其硫酸渗透率高出近三倍。升温速率同样关键,过快会导致基管与衬里间残留气泡,形成局部腐蚀通道。
- 温度控制精度:±3℃以内(热电偶需定期校准)
- 保温时间:按壁厚1.5-2min/mm计算,不宜盲目延长
- 冷却速率:阶段降温,避免骤冷产生结晶应力
喷涂与等静压:两种工艺路线的利弊权衡
在钢衬四氟管道管件的复杂几何部位(弯头、三通),喷涂工艺常因静电屏蔽效应导致涂层厚度不均,而等静压法则能实现更均匀的致密层。但等静压对模具精度要求极高,且单件成本上升约20%。我们建议:钢衬四氟管道喷涂适用于DN50-DN300的直管段,而管件及异径部位优先采用模压或缠绕工艺,确保衬里层最小厚度不低于2.5mm(DN100以上规格)。
这里必须指出一个行业误区:部分厂家宣称“PTFE衬里越厚越好”。事实上,当衬里厚度超过4mm时,其热应力反而可能超过界面粘结强度,在高温工况下诱发开裂。合理的厚度设计应基于操作温度、介质渗透性及负压等级综合计算,而非简单堆料。
质量控制闭环:从原材料到成品检验的七个关键节点
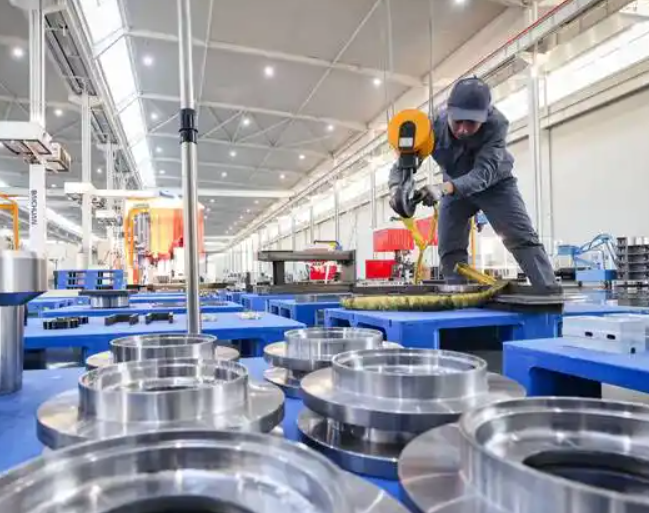
恩菲管道设备沧州有限公司在钢衬四氟管道防腐项目中执行全流程追溯制度。原材料环节,我们要求PTFE粉料必须提供熔融指数(MFI)与热稳定性报告;半成品环节,采用电火花检测仪以15kV/mm的标准逐根扫描衬里层孔隙;成品环节,则需通过水压试验(1.25倍设计压力)与真空试验(-0.09MPa保持30分钟)双重验证。每批产品留存工艺曲线记录,确保任何异常都可回溯至具体操作参数。
- PTFE原料批次复验(含水率<0.03%)
- 基管焊缝100%射线探伤(NB/T 47013标准)
- 衬里层厚度超声测厚(每300mm取一个测点)
- 高频电火花针孔检测(无击穿为合格)
- 热循环试验(室温→180℃,循环5次无分层)
在众多钢衬四氟管道供应商中,我们坚持将每道工序的控制指标量化到可检测、可追溯的程度。这不仅是技术态度,更是对工业安全的责任——毕竟,一次衬里失效可能意味着整条管线的非计划停车,其损失远超管道本身价值。选择供应商时,建议您重点考察其工艺文件中的实测数据,而非仅仅依赖型式试验报告。