钢衬四氟管道喷涂加工质量控制流程及验收标准
钢衬四氟管道在强腐蚀工况中的表现,很大程度上取决于喷涂工艺的稳定性。恩菲管道设备沧州有限公司在碳钢衬四氟管道生产实践中,将质量控制拆解为基体处理、过渡层喷涂、PTFE层成型与成品检验四个关键环节,每个环节都有明确的量化指标。
基体处理与过渡层喷涂
基体表面粗糙度直接影响碳钢衬四氟管道的附着力。我们要求喷砂除锈等级达到Sa2.5级,粗糙度Rz控制在40-70μm区间。喷砂后4小时内必须完成过渡层施工,否则基体表面会二次氧化,导致钢衬四氟管道防腐性能大打折扣。
过渡层采用专用改性底涂,厚度控制在15-20μm。这里有个经验数据:底涂过薄易出现针孔,过厚则可能因内应力导致PTFE层剥落。喷涂环境湿度必须低于60%,温度保持在15-30℃之间,否则底涂固化不彻底,后期容易出现起泡缺陷。
PTFE喷涂与烧结成型
钢衬四氟管道喷涂采用静电干粉工艺,分多次薄喷,每次厚度不超过0.3mm,避免一次成膜过厚产生裂纹。烧结温度曲线是关键控制点:升温速率控制在5℃/min,在380±5℃保温30分钟,然后自然冷却至室温。这个参数区间是经过上百次试验验证的,能保证PTFE结晶度在68%-72%之间,此时防腐性能与机械强度达到最佳平衡。
对于钢衬四氟管道管件(弯头、三通等异形件),喷涂时需调整喷枪角度和走枪速度,确保内壁涂层均匀。我们采用旋转工装配合机械手作业,使涂层厚度偏差控制在±0.1mm以内。
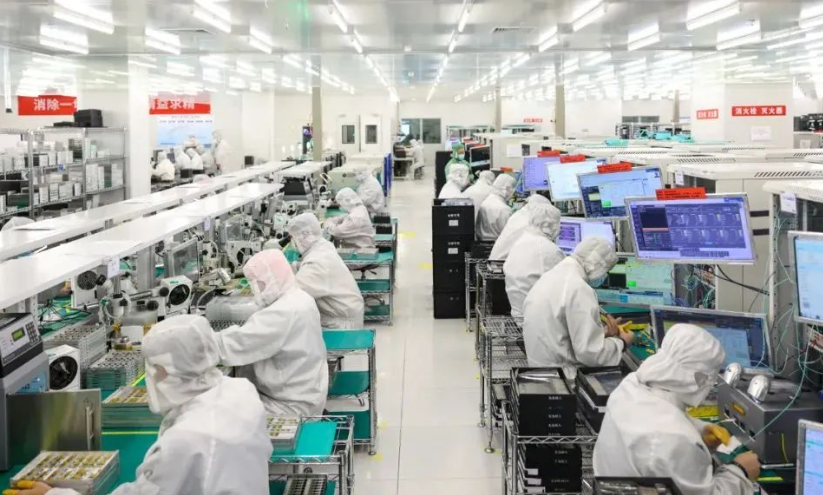
成品检验与常见缺陷规避
每批钢衬四氟管道PTFE成品需经过三项必检:电火花检测(5kV/mm)、厚度检测(超声波测厚仪)、附着力测试(划格法)。电火花检测若出现击穿点,则该批次产品需返工处理,不得让步接收。
常见缺陷包括:涂层针孔(多因基体表面油污未除净)、厚度不均(喷枪移动速度不一致导致)、烧结后变色(温度超限引起PTFE分解)。规避办法是严格执行首件检验制度,每2小时抽检一次,并将检测数据录入追溯系统。
钢衬四氟管道防腐性能的长期可靠性,最终要落实到现场安装保护上。运输和吊装过程中,管道两端应加装保护盖,避免法兰面涂层磕碰损伤。若发现局部涂层破损,可用PTFE修补液进行冷补,但修补面积不得超过总面积的3%。
恩菲管道设备沧州有限公司坚持每批产品附带完整的质量检测报告,包含烧结曲线、涂层厚度分布图及电火花检测记录。我们相信,只有把每个工艺参数都固化下来,才能让钢衬四氟管道的使用寿命真正达到设计预期——在强酸、强碱介质中稳定运行8-10年。